
輥式破碎機輥皮修復方法介紹
作者: 華機重工 來源: www.fushipu.com
導讀:
如何修復輥式破碎機輥皮磨損,首先要知道輥皮磨損的主要原因,即受損輥皮材料的硬度。當骨料的硬度和抗壓強度超過300 MPa時,骨料不易斷裂,輥皮容易磨損,輥皮材料的強度一般由
如何修復輥式破碎機輥皮磨損,首先要知道輥皮磨損的主要原因,即受損輥皮材料的硬度。當骨料的硬度和抗壓強度超過300 MPa時,骨料不易斷裂,輥皮容易磨損,輥皮材料的強度一般由高錳鋼和特殊碳鋼(鉻鐵、錳鋼等)制成。耐磨性好,可以提高輥皮的耐磨性。輥輪的表面形狀、尺寸和工作條件當輥皮表面不光滑、尺寸不符合要求或不能正常工作時,輥皮就會磨損。給料過程中分布不均勻,不僅輥皮磨損快,而且輥皮表面形成環形凹槽,導致粉碎產品粒度不均勻。輥式破碎機運行中注意給料粒度的大小。如果粒度過大,會產生很大的影響,尤其是在粗磨過程中,會加重對輥皮的磨損。通過輥式破碎機輥皮損壞的原因,可以找到解決輥皮磨損問題的正確方法。
輥式破碎機修復輥皮的有效方法有二:
一、就地堆焊法,即原位表面處理和原位切削。
就地堆焊法通過焊接來填補磨損的間隙。這種方法簡單實用,不影響生產。此外,焊件具有良好的硬度和耐磨性,但缺點是僅適用于焊接性好的軋輥(鑄鋼軋輥等)。焊接時,應注意:
(1)小直徑焊接帶、小電流焊接規范和分層焊接。這樣可以降低熱應力,避免大變形和裂紋。
(2)焊機的接地不應放在軸上,而應直接放在輥輪上。請不要讓電流通過滾動軸承產生火花,也不要加熱輥子表面和軸承導軌。此外,也可以采用拆卸后維修的方法,即車床修好后,所有的輪子都可以同軸拆卸安裝在機器上。
(3)在表面處理過程中,經常對表面零件進行檢查,確保整體尺寸合適。自動埋弧焊技術可以加強對現有磨損輥套的維護。修復后的輥套使用壽命比鑄造新的輥套和修復電極表面要長得多。用戶使用鋼材修復輥套時,需要加工錳鋼構件,而普通鋼構件需要用焊條焊接,修復效果忽略不計。
輥式破碎機的耐磨堆焊焊條,通過反復調整電極的涂層成分,找到了適合輥式破碎機輥皮表面處理的合金體系,通過差錫金相分析和x光分析,新研制的輥式破碎機輥皮具有良好的耐磨電極性能。
擠壓輥堆焊方法
(1)焊接前,應根據其說明烘烤電極。
(2)焊接后,緩慢預熱和冷卻焊接零件。
(3)選擇功率10kva以上的DC焊機或功率20kva以上的交流焊機。DC焊機的應用必須顛倒過來(電極與陽極相連)。焊接時,交流焊機需要70V空載電壓和200A電流。空載電壓低于70V時,應根據電極和母料的濃度和溶解情況增加電流。
(4)表面處理階段和厚度:用506棒預熱軋輥,焊接1-3層表面,堆成一圈。然后,將幾個D-667層均勻堆疊到所需的厚度。D-667焊接層表面處理后,焊接表面厚度為3-5mm的D-65焊接層,然后將凸點焊接到D-65上。(輥皮表面磨損的培養需要兩個因素:破壞材料所需的壓力和相對斷裂。壓力由材料的性質決定,很難改變。然而,輥皮表面上的斑點更容易減少突起和輥表面之間的相對滑動。早期在海洋中使用的山體密封可以防止材料的圓周滑動,但擠壓時材料的軸向滑動不受限制。特別是,如果顆粒擠壓較小的材料,磨損可能會更嚴重。相比之下,DIA和硬點輥的耐磨性好。)環形條紋的邊長為4 ~ 5厘米,焊接寬度約為1厘米,高度約為4毫米。每個耐磨層的厚度必須均勻,以便壓輥在應用中永久附著在圓周上。
(5)當焊件與高溫永久連接時,應實施三個系統。裂紋是輥式破碎機耐磨電極焊接中常見的問題。
二、就地切削法
主要方法如下:
1 .焊前預熱,層間溫度控制。
2.焊后冷卻卸壓。焊接后消除應力的熱處理。
3.為了避免多層表面處理時出現裂紋,請使用低氫表面電極。
4.必要時,表層與母材之間的轉換層(低C桿破碎機破碎的礦石和巖石一般硬度較高,機器長期磨損嚴重。
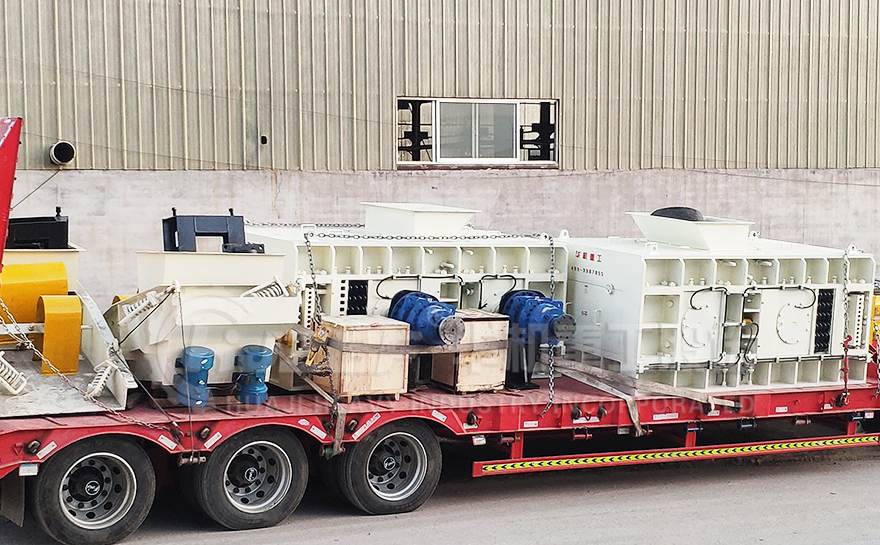
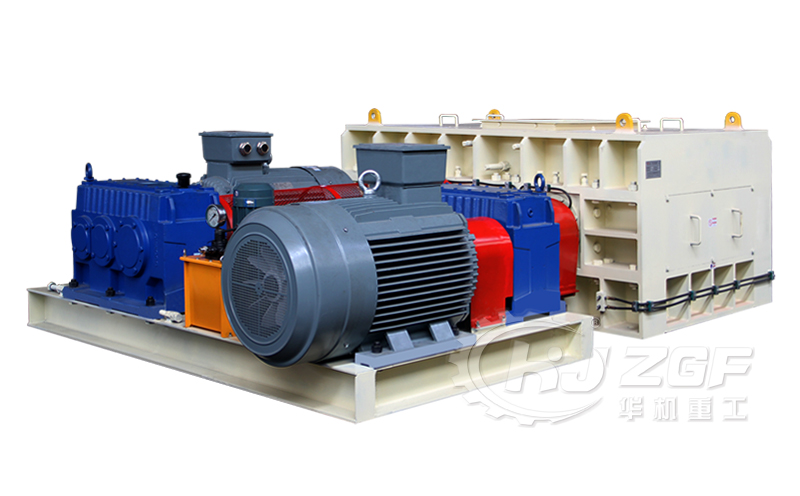
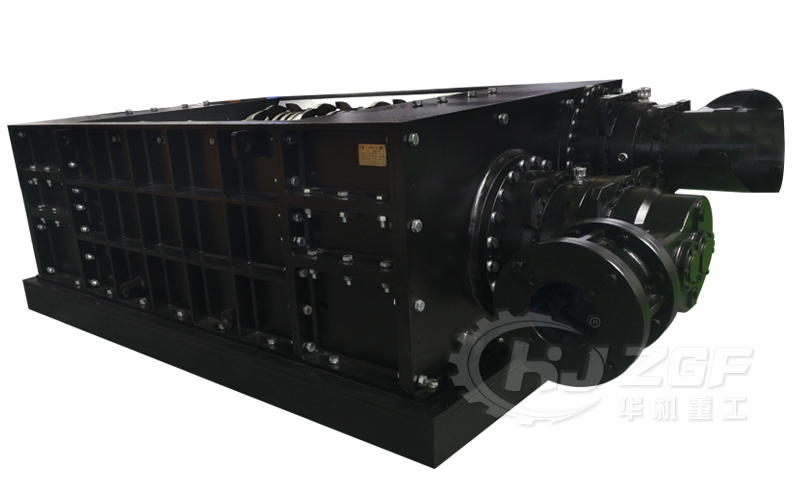
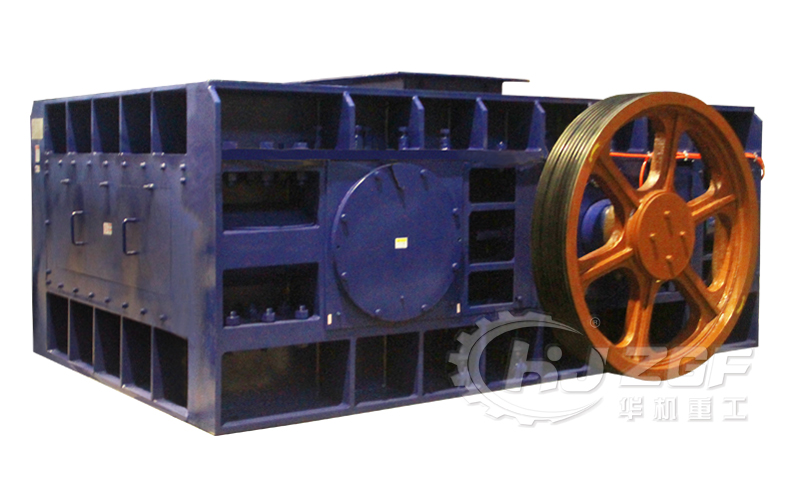
山東華機重工輥式破碎機設備發貨現場實拍
設備必須定期檢查和維護,任何故障或損壞都應及時修復。為了提高輥式破碎機的正常運行效率,必須正確認識輥皮磨損的因素及解決方法。
上一篇:雙輥破碎機的使用技巧分析
下一篇:輥式破碎機的結構原理及參數