
對輥破碎機輥面損壞時的修復方法及步驟
作者: 華機重工 來源: www.fushipu.com
導讀:
對輥破碎機是破碎設備中常用的機器,用于破碎大理石、膨潤土、青石、鋼渣、石灰石、風化巖、花崗巖、玄武巖等。對輥破碎機加工能力更大、操作簡單、使用壽命長、物料粒度可控
對輥破碎機是破碎設備中常用的機器,用于破碎大理石、膨潤土、青石、鋼渣、石灰石、風化巖、花崗巖、玄武巖等。對輥破碎機加工能力更大、操作簡單、使用壽命長、物料粒度可控,破碎效果好。
對輥破碎機有兩種輥面,一種輥面光滑,通常稱為“光輥”。另一種是鋸齒形,稱為“齒輥”。對輥破碎機的光輥表面主要通過擠壓和研磨進行破碎。因此,齒輥破碎機主要用于破碎粘土、煤、水泥熟料和石灰石。對輥破碎機的齒輥面主要用于破碎分割的物料,對輥破碎機主要用于破碎較大的物料。
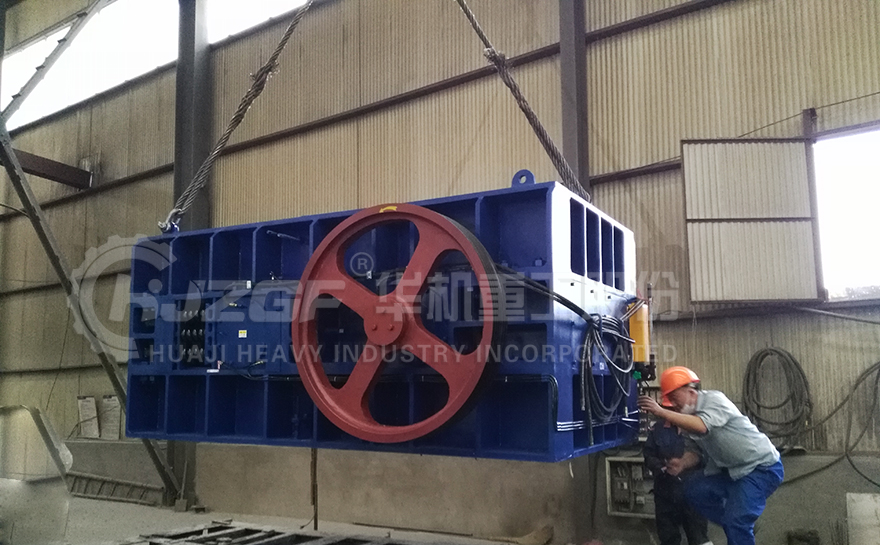
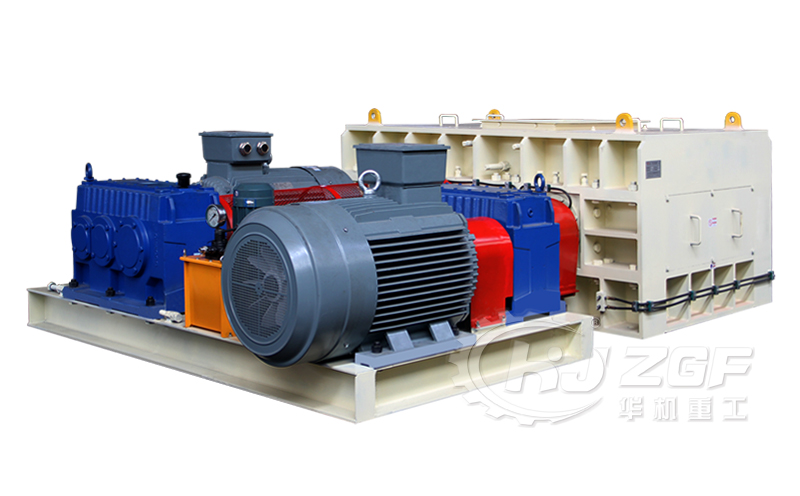
華機重工-對輥破碎機設備吊裝發貨現場
對輥破碎機輥面損壞修復方法:
1.就地切削法
在對輥破碎機機架上安裝專用刀架。維修時,啟動對輥破碎機,用進刀機構(如果條件允許,也可以使用自動送料機構)對輥筒進行切削。
注:(1)控制輥子的移動速度。輥面的線速度不應超過刀具的允許切削速度,以免損壞刀具。(2)對于高硬度軋輥,如果不能切削,可以用磨頭磨削。(3)刀架的工作軌跡與輥軸平行,避免切削后錐度,影響粉碎效果。
二.就地堆焊法
該方法簡單實用,不影響生產,焊接件硬度和耐磨性好。
注:(1)小電流層焊接選用小直徑焊接臺。這樣可以降低熱應力,避免大變形和裂紋。(2)焊機的接地不應放在軸上,而應直接與滾筒相連。請不要讓電流通過滾動軸承產生火花,這會加熱滾輪表面和軸承軌道。(3)在表面處理過程中,始終用直尺模板檢查表面零件,以確保整體尺寸合適。對輥破碎機輥面采用手工電弧焊焊接,使用壽命10個月,熟料破碎能力15萬噸。
表面處理要點如下:
(1)對輥破碎機輥面的焊接方法。焊接焊件時,實現雙齒輪,使焊件長期處于高溫狀態。
(2)表面順序和厚度:將軋輥焊接面預熱后,用506焊條堆焊1~3層,然后堆成一圈。然后均勻焊接多層D-667,獲得所需物料的厚度。D-667焊接層表面處理后,D-65與表層和D-65焊接,表面厚度3-5mm,然后金剛石與D-65焊接。(輥子表面磨損需要兩個因素:壓力和相對接觸),這是輥子破損所必需的,壓力由材料的性質決定,通常很難改變。然而,當被輥子表面擠壓時,可以容易地減少物體和輥表面之間的相對滑動。早期使用的人字形花紋可以防止材料在圓周上滑動,不會限制材料在擠壓過程中的軸向滑動,尤其是擠壓小材料時,磨損更嚴重。相比之下,耐磨性輥子的硬度更好。環形花紋的邊長為4 ~ 5厘米,焊接寬度約為1厘米,高度約為4毫米,各耐磨層的厚度應均勻,這確保了擠壓輥在使用過程中始終保持其原型。
(3)選擇功率10kva以上的DC焊機或功率20kva以上的交流焊機。使用DC焊機時,需要反向連接(將電極連接到陽極)。焊接時,交流焊機要求空載電壓70V,電流控制200A,當空載電壓低于70V時,標準是加大電流,使焊條和母材完全熔化,修復5~6次直焊,去除輥子表面的疲勞層,露出輥子的設備層。焊前將焊條烘干,焊后緩慢預熱焊接部位,使其冷卻。
(5)電極選擇請選擇D-65、D-667、506電極。焊接電極前,請按照電極的操作說明將電極烘干,放入保溫箱中準備。

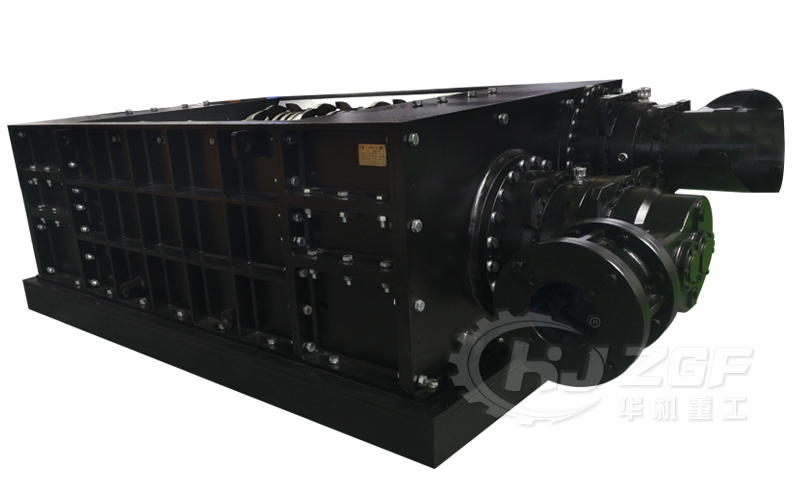
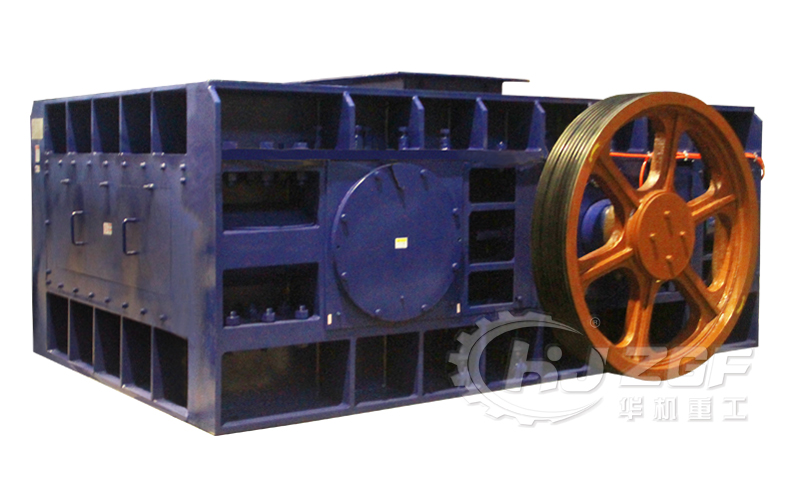
吊裝發車現場的對輥破碎機實拍
所以不同的輥面破碎效果不同,可以根據材料選擇輥面,用戶朋友們一定要了解和掌握對輥破碎機輥面的作用,有助于破碎生產的順利進行。