
對輥破碎機-雙輥破碎機-齒輥破維護保養實施方案
作者: 華機重工 來源: www.fushipu.com
導讀:
華機重工新聞中心,產品知識系列為廣大使用輥式破碎機用戶詳述在日常生產中設備所遇到的各種問題及處理方法和設備使用過程中的一些技巧性知識,以助力用戶實現產能、經濟效益
華機重工新聞中心,產品知識系列為廣大使用輥式破碎機用戶詳述在日常生產中設備所遇到的各種問題及處理方法和設備使用過程中的一些技巧性知識,以助力用戶實現產能、經濟效益、減少維護保養等。
輥式破碎機的利用率高,零件的磨損也非常快。根據多年的實踐,破碎機的維修認為應實施大,中,小型維修的三級維修系統,以滿足生產需要。
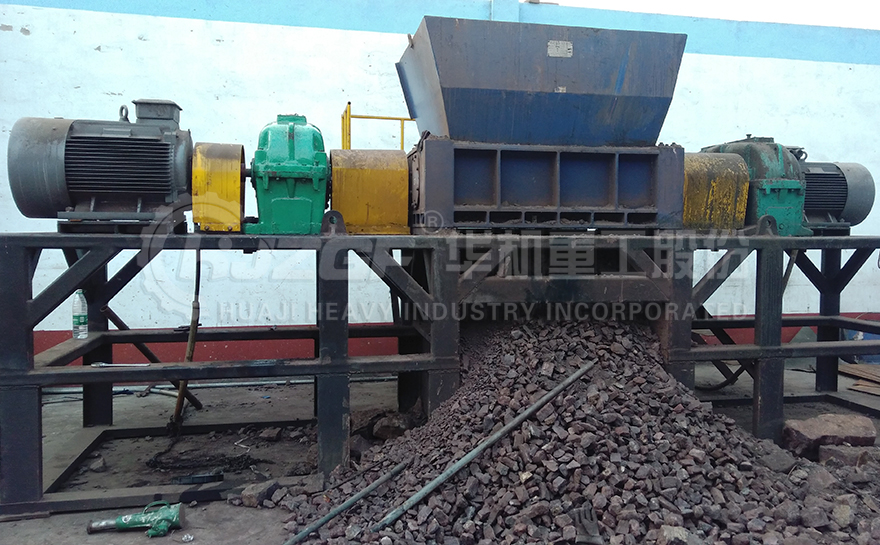
設備維護保養現場
1.檢查或更換牙板的方頭固定螺栓,并擰緊松動的螺栓,以防止牙板掉落的事故。
2.檢查牙板的磨損狀況,牙板上的單個裸齒可以采用硬質合金焊接。當磨損量為齒高的10%時,可以使用硬質表層金耐磨電極進行堆焊。當磨損量為齒高的15%至30%時,應首先對兩個金屬電極層進行堆焊,然后對硬質電極金電極層進行堆焊。在堆焊期間,通常使用電弧堆焊,并且使用直流焊接機。
3.檢查并清潔每個軸承的軸承襯套,測量軸承襯套的間隙,進行記錄,并在測量中使用引線壓緊法。如果發現軸承襯套的間隙過大,則應進行調整。在調節過程中,可以去除上下襯套之間的墊圈數量,以確保軸承襯套和軸頸之間有適當的間隙。
4.檢查傳動軸部件,確定傳動齒輪的磨損。通常,用游標卡尺測量齒輪的分度圓上的齒的厚度,并進行記錄。當齒輪上的單個齒輪齒損壞時,應進行修理。例如,如果齒輪齒部分斷裂或完全斷裂,則必須將其焊接。焊接后,應使用牙齒形狀模板進行檢查,并銼成原始的標準牙齒形狀。檢查或更換安全銷。當安全銷截斷原始直徑的1/2時,應將其更換。
5.齒輥式破碎機的計劃小修間隔時間一般為15-30天,應根據設備的具體工作環境和操作條件制定具體規定。可以由2至3名年輕工人帶領的經驗豐富的老工人對破碎機進行小規模維修。
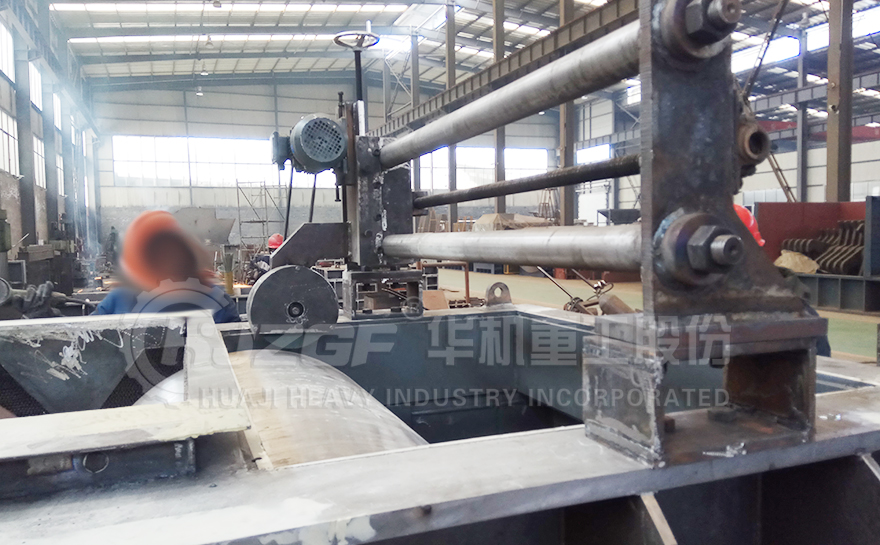
輥式破碎機輥面修復裝置安裝示意1
保護牙齒板上部分磨損的牙齒。焊接之前,應從滾筒上取下齒板并將其放在平臺上,以使焊縫表面處于水平位置,然后再進行焊縫焊接。牙板應緩慢冷卻,以防止覆蓋層破裂,從而削弱牙齒的強度。通常,石棉布可用于包裹焊接的牙齒,然后放入室內以緩慢冷卻至室溫。在冬季,應將其放在干燥爐中緩慢冷卻。
調整軸承間隙或更換磨損嚴重的軸承襯套。刮擦新的軸承襯套時,每平方厘米上的接觸點應滿足以下要求。銅瓦接觸點不應小于12,軸承墊金接觸點不應小于8,修理或更換傳動軸和小齒輪。備妥備件后,可以預先組裝傳動軸零件并更換零件,然后可以將磨損的軸和齒輪作為備件進行修理,以進行下一次維修。當軸頸的尺寸嚴重磨損時,通常通過電焊堆焊將其恢復,堆焊的加工余量為5-8 mm。齒輪通常是可逆的。將齒輪從軸上拆下,翻轉,然后插入軸中。當使用反向小齒輪時,為了使齒輪正確嚙合并保持良好的接觸,還使用了大齒輪。
檢查安全銷和套筒。如果套筒和皮帶輪之間的間隙磨損,并且間隙超過原始間隙的1.5倍,則應更換套筒。更換后的舊機臺傾斜,用電焊對磨損的表面進行覆蓋,然后加工成原始的公稱尺寸。為了防止在堆焊過程中套筒變形,必須對稱焊接并在焊接后緩慢冷卻。
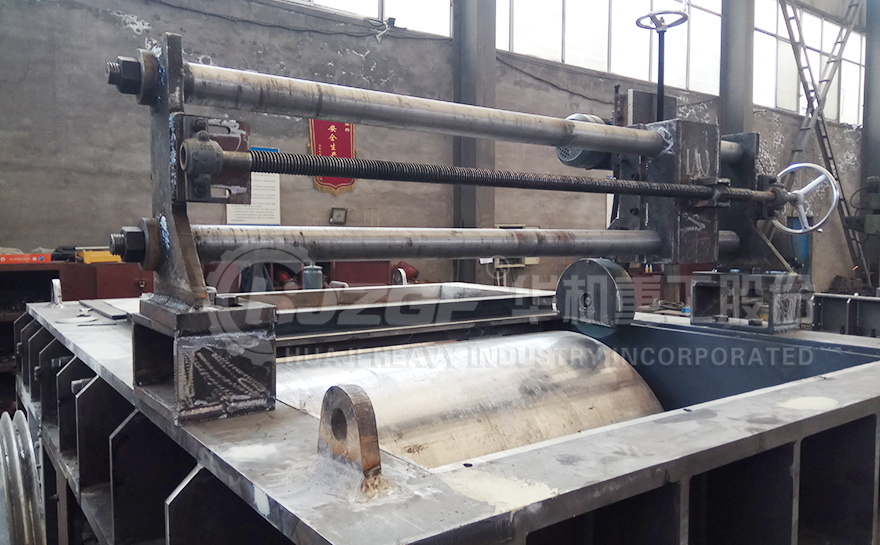
輥式破碎機輥面修復裝置安裝示意2
處理泄漏的材料和密封裝置。齒輥式破碎機的維修間隔通常為10-12個月,可以根據工廠的實際情況確定。
更換兩個齒輥的所有齒板。當安裝新的齒板時,應注意將一個齒板的尖端與另一個齒板的齒槽精確對準,并且對牙齒沒有影響。
修理或更換兩個羅拉的羅拉軸,一般用電焊焊接磨損的軸頸。安裝兩個滾筒時,請注意使兩個滾筒的中心線平行,并且非平行公差為 軸承襯套間隙的調整或軸承襯套的更換應根據大修前的中期維修和檢查記錄確定。刮擦軸承襯套時的接觸點與維修期間刮擦和研磨的要求相同。
更換大齒輪和小齒輪以及驅動軸。如果大齒輪和小齒輪沒有翻轉,也可以將其更換并用作下一次維修的備件。檢查或更換異形齒輪,檢查時做記錄。裝回安全銷R套筒。檢查基礎,處理潛在危險,處理泄漏和密封。大修之間的間隔通常為3年。在帶齒副輥破碎機操作過程中經常發生的故障是安全銷被切斷,這通常是由于破碎機進入不可破碎的物料(塊,鐵塊)引起的。當發現破碎機的大皮帶輪旋轉且破碎機無法工作時,應立即停止。更換新銷后,啟動破碎機。